Серийные партии с повторяемой геометрией. Контроль угла ±1 градус и по длине ±1,5 миллиметра, маркировка позиций и упаковка пачками.
Гибка арматуры
Выполняем гибку арматуры классов A400 и A500C по вашим чертежам и образцам. Диаметры 8–32 миллиметра, контроль угла ±1 градус и по длине ±1,5 миллиметра, радиусы — по действующим государственным стандартам. Запуск от одного до трёх дней, доставка по Санкт-Петербургу и Ленинградской области.
- Официальная гарантия соблюдения сроков и допусков, фиксируем в договоре.
- Повторяемость партий по программам и шаблонам, протокол измерений к каждой поставке.
- Комплектация заказа: резка, маркировка, упаковка, паллетирование и логистика до объекта.
- Приоритетный запуск срочных партий с учётом очереди заказов.
- Входной и выходной контроль качества, выборочный контроль жёсткости и геометрии.
Быстрый калькулятор / КП online
Гибка арматуры: расчёт в тот же день. КП — в Email / WhatsApp / Telegram.
Кому подходит: 6 типовых задач по гибке арматуры
Хомуты и стержни для каркасов, Ø8–12 миллиметров
Комплектация по спецификациям стройки. Паспорт партии, паллетирование, готовность к монтажу на объекте в Санкт-Петербурге.
Навивка по чертежу из A400 и A500C, шаг и радиусы по допускам. Контроль шероховатости реза на заготовках и протокол измерений.
Поставки для заводов и подрядчиков. Входной и выходной ОТК, стабильность размеров в серийных партиях, логистика по СПб и области.
Малые партии для проверки конструкторских решений. Быстрый запуск, согласование допусков и радиусов перед серией.
Оперативное изготовление по замерам. Доставка день в день при наличии окна.
Если у вас другая задача — опишите её
Пришлите чертежи или эскиз с диаметрами, классом стали и объёмом партии, укажите сроки и адрес доставки. Рассчитаем сегодня и подтвердим фикс-смету в течение трёх часов.
Оборудование и возможности
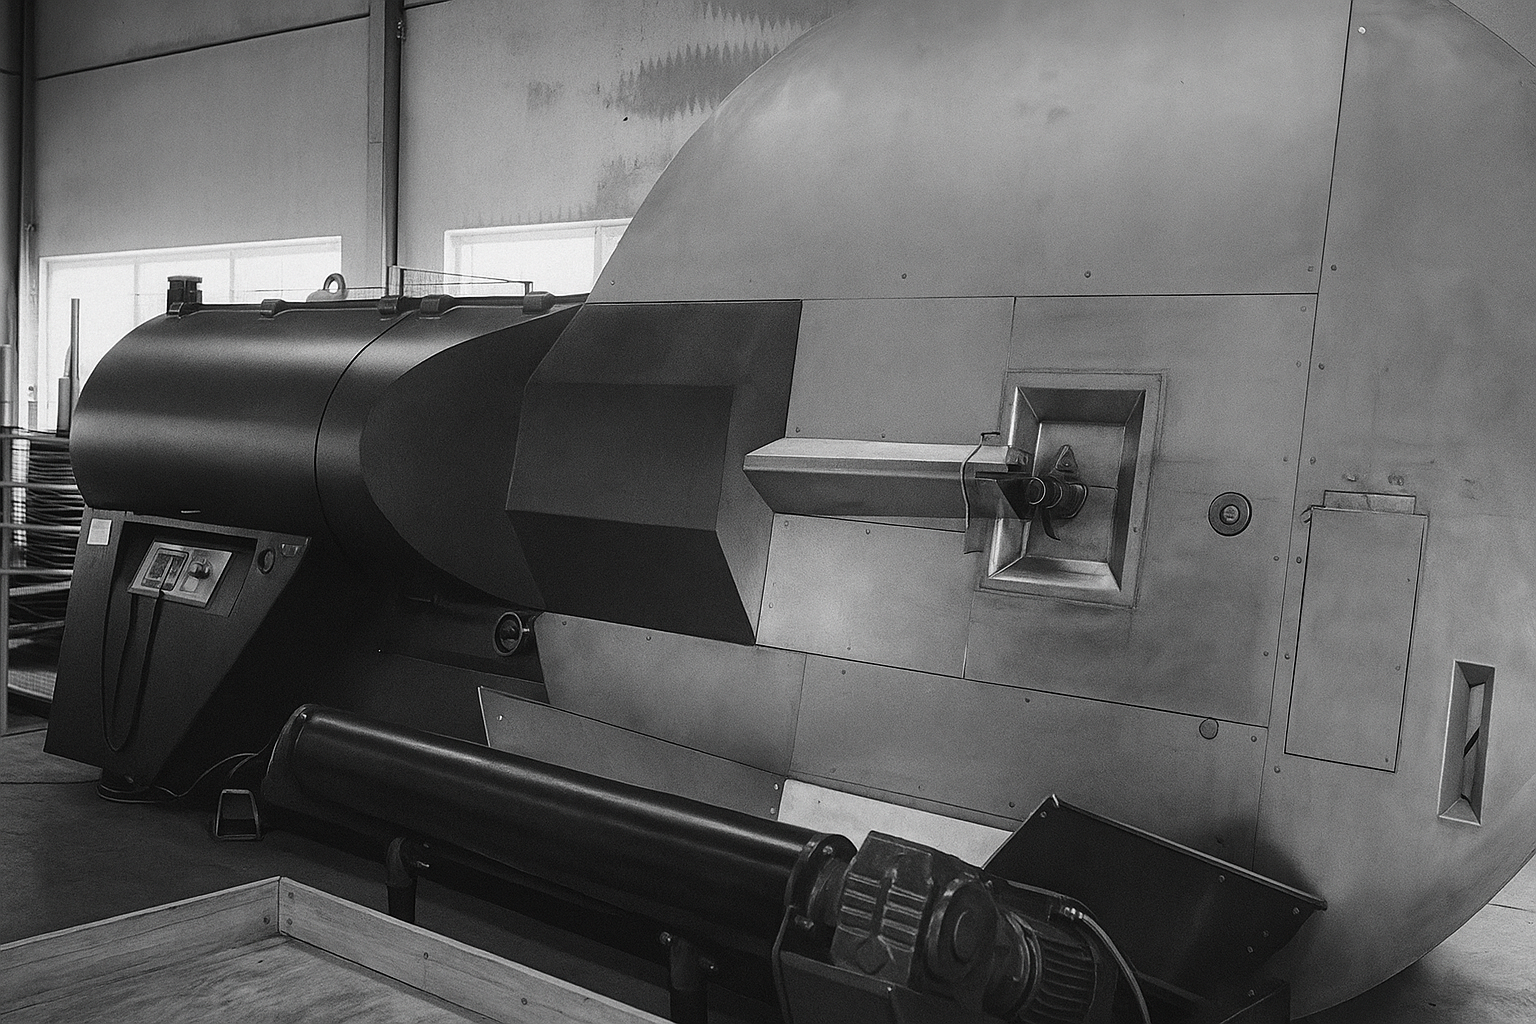
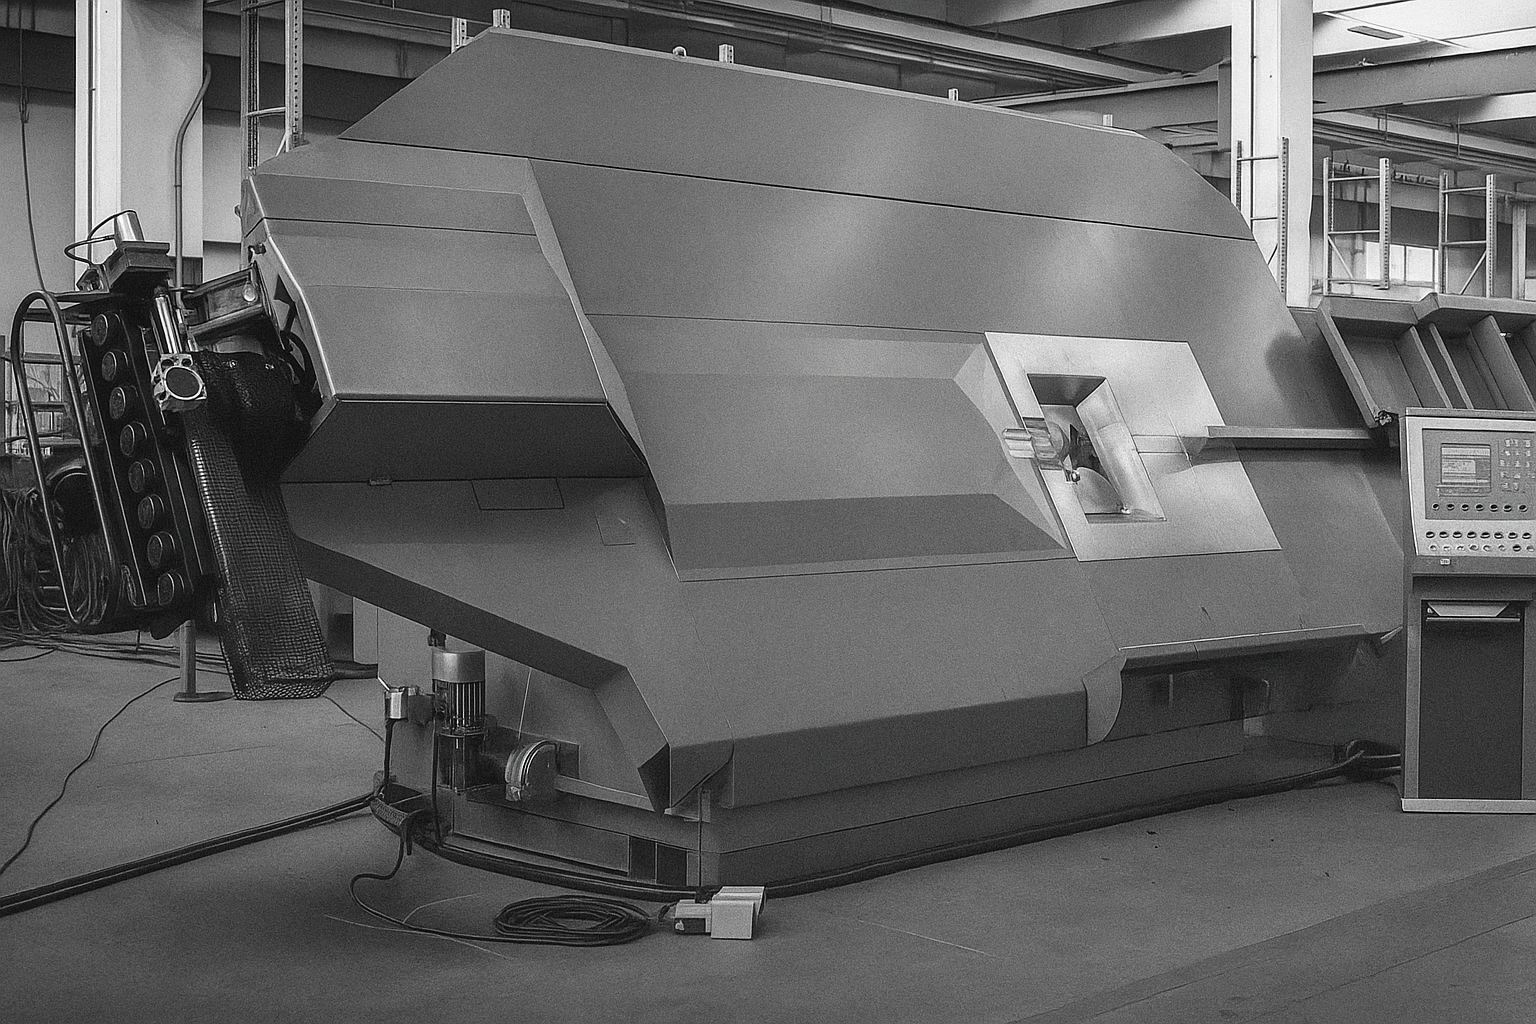
В цехе используются автоматические линии из бухты и стационарные гибочные столы для арматуры классов A400 и A500C. Работаем с диаметрами от 6 до 32 миллиметров, серийные партии и прототипы.
| Тип станка | Модель / бренд | Диапазон диаметров | Класс стали | Подача / длина | Точность (угол / длина) | Производительность | Мощность | Особенности |
|---|---|---|---|---|---|---|---|---|
| Автомат хомутов из бухты | Pedax Twinmaster 16 X или Schnell Coil 16 | 6–16 мм (1 проволока), 2×6–12 мм | A400 / A500C | Непрерывная из бухты | ±1° / ±1,5 мм | до 1 200–1 800 шт/ч (типовые хомуты) | ≈ 10–18 кВт | Двухниточная подача, маркировка позиций, счётчик партий |
| Автомат гибки из бухты (двухпроволочный) | MEP Planet 22 | 6–20 мм (1 проволока), 2×6–12 мм | A400 / A500C | Непрерывная из бухты | ±1° / ±1,5 мм | высокая, для серий 24/7 | ≈ 12–22 кВт | Автосмена оправок, библиотека форм |
| Стационарный гибочный стол (угольник) | SIMPEDIL P42 или OF.ME.R CE40 | 10–32 мм | A400 / A500C | Пруток 6–12 м | ±2° / ±2 мм | до 5–8 загибов/мин | ≈ 3–7,5 кВт | Сменные оправки 50–200 мм, повторяемость углов |
| Двухголовочный пост для крупных петель | Pedax (серия DB) или Schnell (серия двугол.) | 12–25 мм | A400 / A500C | Пруток 6–12 м | ±2° / ±2 мм | серийно, по ТЗ | ≈ 7–15 кВт | Синхронная работа двух головок, большие радиусы |
| Правка и резка из бухты (заготовки под гибку) | Schnell Rapier 22 или Pedax Coilmaster | 6–14 мм | A400 / A500C | Непрерывная из бухты | — / ±1,5 мм | высокая, под серийку | ≈ 8–15 кВт | Роторная правка, оптимизация длины реза |
| Промышленный гибочный пост (универсальный) | GW50A (универсальный гибочный) | до 32 мм | A400 / A500C | Пруток 6–12 м | ±2° / ±2 мм | штучно / мелкие серии | ≈ 3–4 кВт | Шаблоны под типовые Г-/П-элементы, оперативные доборы |


Примечания и ограничения
- Минимальный диаметр оправки и радиусы загиба согласуются по чертежу и нормативам; для A500C типовой диапазон оправок 4–6Ø.
- Двухпроволочная гибка применима для диаметров до 12 миллиметров; для 14–16 миллиметров используются однониточные режимы.
- При диаметрах 25–32 миллиметра актуальны стационарные столы и шаблоны; точность угла допускается ±2 градуса.
- Партии с повышенными требованиями к геометрии проходят выборочный контроль с протоколом измерений ОТК.
- Логистика по Санкт-Петербургу и области — по графику, стоимость доставки зависит от объёма и адреса.
Классы, диаметры и радиусы гибки арматуры
Работаем с A240, A400 и A500C. Диаметры 6–32 миллиметра, оправки и радиусы — по проекту и действующим стандартам. Значения ниже — ориентиры; подтвердим в коммерческом предложении.
| Класс / марка арматуры | Диаметры, мм (ориентир) | Минимальная оправка (кратность Ø) | Допуски (угол / длина) | Типовые формы | Примечание |
|---|---|---|---|---|---|
| A240 (гладкая) | 6–12 | 3–4Ø | ±1° / ±1,5 мм | Хомуты, скобы, мелкие стремянки | Рекомендуется для распределительных элементов и лёгких каркасов |
| A400 (рифлёная, A-III) | 8–25 | 4–6Ø | ±1° / ±1,5 мм | Г-/П-элементы, анкера, хомуты балок и колонн | Жёсткие радиусы согласуем по чертежу и нормативам |
| A500C | 8–32 | 5–8Ø | до Ø25: ±1° / ±1,5 мм; свыше Ø25: ±2° / ±2 мм | Кольца и спирали, крупные хомуты, П- и Г-элементы | Для Ø>25 — стационарные столы, сроки согласуются |
| B500B (аналог по согласованию) | 8–25 | 4–6Ø | ±1° / ±1,5 мм | Элементы монолита по европейским спецификациям | Требуется подтверждение соответствия проектным требованиям |
| Проволока Вр-I | 3–5 | 2–3Ø | ±1° / ±1,0 мм | Мелкие хомуты, фиксаторы, стяжки | Подача из бухты; высокая повторяемость серий |
| Композитная (GFRP) | 6–12 | ≥10Ø | — | По проекту, ограниченный перечень форм | Гибка не рекомендуется; заводское формование — по согласованию |
Условия по заготовкам
- Заготовка клиента — скидка на работу. Принимаем бухту или пруток, проверяем сертификаты, помогаем с комплектацией позиций.
- Наши заготовки — под ключ. Подберём класс/диаметр, нарежем в размер, упакуем и доставим по Санкт-Петербургу и области.
Качество, ГОСТ/ISO и точность
Гибка арматуры по чертежу с операционным контролем и протоколом приемки. Допуски и радиусы подтверждаем по проекту и действующим стандартам; конкретные режимы укажем в коммерческом предложении.
Точность, повторяемость и радиусы гибки (ориентиры)
- Допуск по углу и длине: до Ø25 мм — угол ±1°, плечи ±1,5 мм; свыше Ø25 мм — угол ±2°, плечи ±2 мм.
- Радиусы по оправке: A240 — 3–4Ø; A400 — 4–6Ø; A500C — 5–8Ø. Подбираем оправку по чертежу и нормативам.
- Повторяемость партии: работа по шаблонам/программам; отклонение угла в серии до ±0,5° при стабильной партии.
- Компенсация пружинения: калибровка на материале клиента/нашем; возможен пробный загиб 1–2 деталей.
- Состояние поверхности: без надрывов, трещин и недопустимого сплющивания; овальность и вмятины — в пределах допуска.
ОТК и контроль качества
- Входной контроль: сверяем класс/диаметр, сертификаты материала; фиксируем в документах партии.
- Межоперационный контроль: выборочные замеры углов, длин плеч и внутреннего радиуса; проверка шаблона и оправки.
- Финальный ОТК: визуальный 100% и размерной контроль не менее 10% партии (или по ТЗ). Результат — протокол.
Карта контроля и правила приемки
- Карта контроля (образец): «Класс/диаметр», «Оправка», «Угол/радиус», «Длины плеч», «Допуски», «Результат», «Оператор/ОТК», «Дата/смена».
- Протокол приемки: таблица замеров, при необходимости — фото контрольных мест. Акт сдачи-приемки — по договору.
- Правила приемки: чертеж DXF/DWG/PDF с указанием допусков; при их отсутствии применяем ориентиры выше. Пробный загиб — по запросу.
Портфолио: гибка арматуры
Кейс‑галерея гибки арматуры в Санкт‑Петербурге: классы стали, диаметры, типы гибов, сроки. Смету и сроки подтверждаем после проверки спецификации и чертежей.
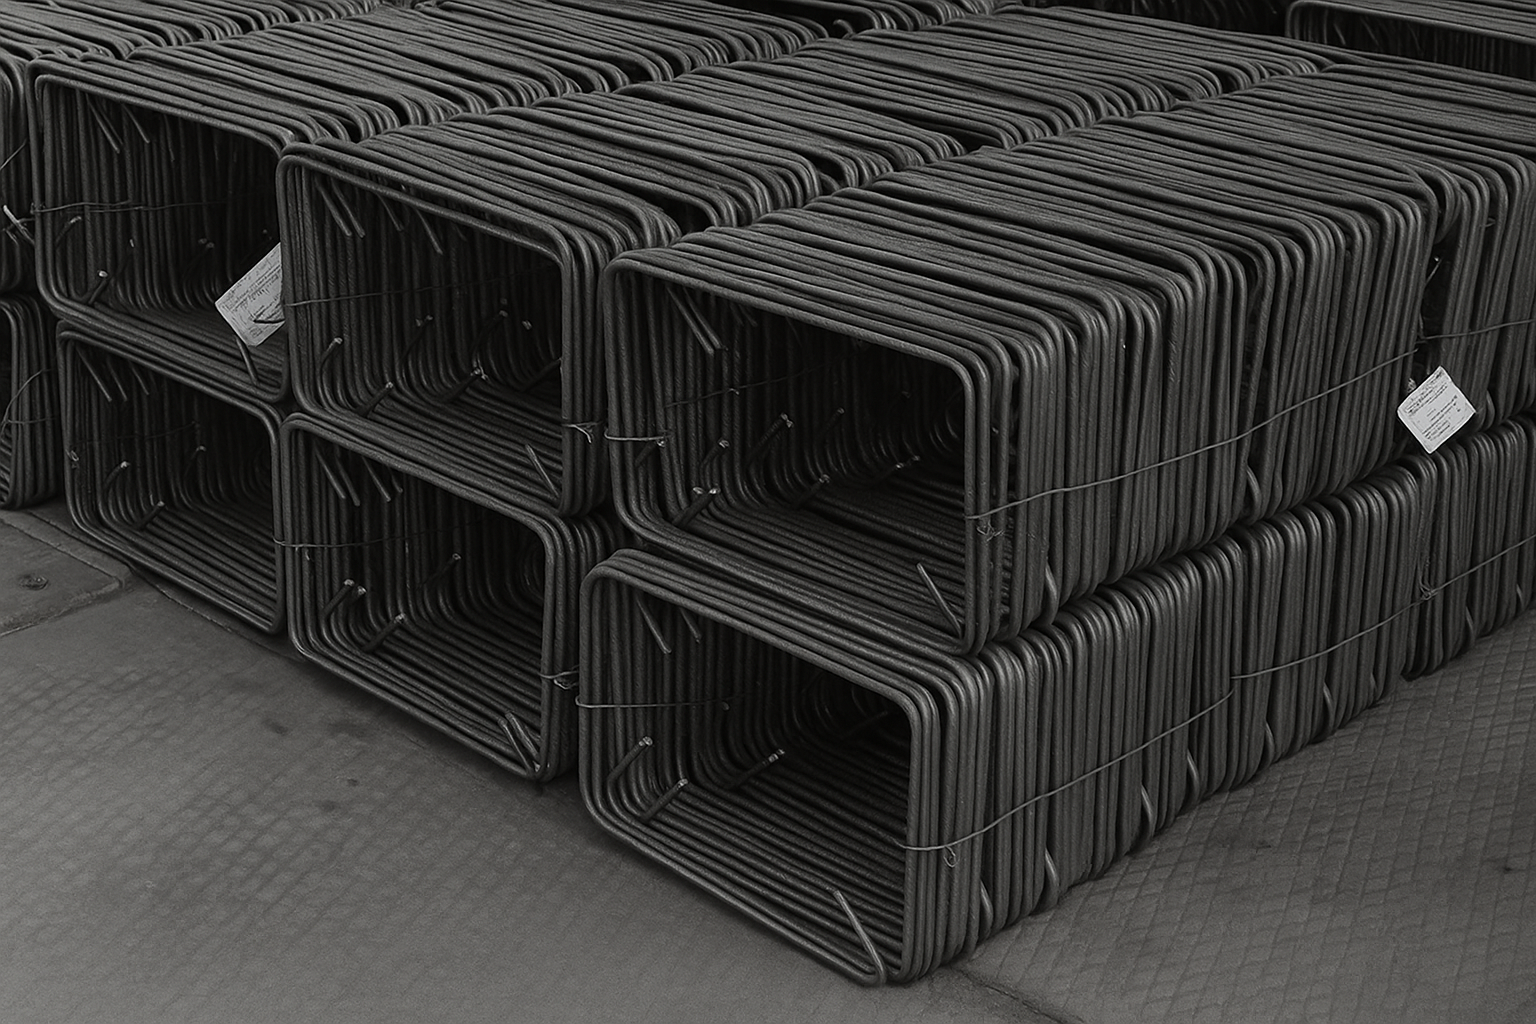
Хомуты A500C, 8 мм — серия для плит перекрытий
- Партия: 2400 шт
- Срок: 2 рабочих дня
- Снижение отходов при раскрое: ≈18%
П‑ и Г‑образные элементы A400, 12 мм
- Партия: 1200 шт
- Такт: 3–4 мин на деталь
- Повторяемость угла: ±1°
Каркасы колонн A500C Ø16/Ø8
- Партия: 80 комплектов
- Срок: 3 рабочих дня
- Сокращение времени арматурных работ: до 2 дней
Анкера с крюком A500C, 16 мм
- Партия: 450 шт
- Срок: 4 рабочих дня
- Контроль радиуса гиба по проекту: 100%
Приложите спецификацию в XLSX, DWG или PDF — ответим сегодня; смета и сроки — после проверки чертежа.
Гибка арматуры: 5 шагов
От заявки и спецификации — до гибки хомутов и стержней с ОТК и отгрузкой. Срочные слоты и ночные смены — по согласованию.
Заявка и спецификация
PDF/DWG/XLSX: марка стали (А500С, А240), диаметр 6–32 мм, длины/тираж, типы гибов (L/U/Z/кольцо), радиусы и зоны контроля.
Точный расчёт и техкарта
Смета по шт/партии; подбор оправки под диаметр; проверка минимальных радиусов; при необходимости — пробный гиб.
Предоплата / металл
Счёт и запуск. Арматура заказчика — принимаем по накладной; наш металл — поставка с сертификатами.
Производство и ОТК
Гибка на станках под оправку по техкарте: настройка упоров, контроль угла и радиуса, калибровка партии; межоперационный контроль и финальный ОТК.
Доставка / самовывоз
Отгрузка связками или поштучно, доставка по СПб/ЛО. Упаковка, бирки и маркировка по спецификации.
Пришлите спецификацию или чертёж — ответим сегодня. Смету и сроки подтвердим после проверки.
Сроки и логистика
Работаем по согласованному SLA. Запуск и отгрузка зависят от класса стали, диаметра, радиусов и типа гибов, а также текущей загрузки. Смету и сроки подтверждаем после проверки чертежей и ведомости гибов.
SLA (стандарт / ускоренно / ночная смена)
- Стандарт: расчёт в день обращения; запуск 1–2 рабочих дня; готовность типовых партий хомутов и П/Г‑элементов — 1–3 дня.
- Ускоренно: запуск в день согласования при наличии окна; готовность серий — 24–48 часов.
- Ночная смена: приоритетное выполнение 20:00–08:00 по согласованию.
Крайние сроки приёма на запуск и отгрузку
- Для запуска в производство: ТЗ/ведомость гибов/оплата, подтверждённые до 12:00 — старт в этот же день; после 12:00 — на следующий рабочий день.
- Для отгрузки/передачи в ТК: готовое к 17:00 — выдача/передача в этот же день; позже — в ближайшее окно.
План Б (управление рисками)
- Альтернативный маршрут: гибка на другом станке, перенастройка роликов/пальцев, подбор радиуса в пределах допуска проекта.
- Деление партии: первая часть — в ближайшее производственное окно, оставшаяся — в следующую смену.
- Буфер времени на ОТК, маркировку и упаковку — закладываем в КП.
Доставка / самовывоз / упаковка
- По СПб: собственный транспорт; тайм‑слоты 10:00–20:00, окно 2 часа.
- По ЛО и регионам: любая ТК по договорённости; трекинг — «здесь вставить ссылку».
- Самовывоз: адрес цеха — «здесь вставить ссылку» (карта проезда), погрузка с рампы/погрузчика.
- Упаковка: пачки и жгуты, поддоны 1200×800, стяжка/стрейч; по запросу — обрешётка; маркировка элементов и ведомость упаковки.
- Документы: УПД/акт; паспорт/протокол ОТК по партиям — по запросу.
Пришлите чертёж, ведомость гибов и желаемую дату — предложим технологию и ближайшее окно.
Цены и тарифы
Прайс для расчёта работ по чертежам. Итоговая смета подтверждается в КП после проверки ведомости гибов и объёма партии.
Гибка арматуры — цена за 1 гиб, ₽/шт (в зависимости от объёма партии)
| Объём, шт | 1–50 | 51–99 | 100–499 | 500–999 | 1000+ |
|---|---|---|---|---|---|
| Цена за 1 гиб, ₽ | 69 | 49 | 39 | 26 | 16 |
| Изделие | Ø 6–12 мм | Ø 14–16 мм | Ø 18–20 мм | Ø 22–25 мм |
|---|---|---|---|---|
| Хомут до 300×300 мм | 140 | 190 | 240 | 320 |
| П‑/Г‑элемент до 500 мм | 100 | 140 | 180 | 240 |
| Анкер с крюком L 300–600 | 120 | 160 | 210 | 280 |
| Кольцо/спираль D 150–300 | 200 | 240 | 300 | 380 |
| Резка/рубка арматуры | Ø 6–10 мм | Ø 12–16 мм | Ø 18–20 мм | Ø 22–25 мм |
|---|---|---|---|---|
| ₽ за пог. метр | 8 | 12 | 16 | 24 |
| Корректировки | 22–25 мм | 28–32 мм | Срочный запуск | Ночная смена |
|---|---|---|---|---|
| Коэффициент к базовой цене | ×1.30 | ×1.60 | ×1.20 | ×1.25 |
Факторы цены
- Класс стали (A240/A400/A500C/B500B), диаметр и радиусы гибов.
- Сложность изделия: число гибов, перемычки, шаг/периметр хомутов.
- Точность и контроль геометрии, маркировка, упаковка в пачки/жгуты.
- Объём партии, сменность и логистика (доставка/самовывоз).
Частые вопросы (FAQ)
Ответы на типовые вопросы по гибке арматуры в Санкт‑Петербурге. Если не нашли нужного — пришлите ведомость гибов и чертёж, ответим сегодня.
Что прислать для расчёта и запуска?
Ведомость гибов и спецификацию, DXF/DWG/PDF; укажите класс стали, диаметры, радиусы/углы, длины заготовок, направление гиба и партионность.
Какие диаметры и классы стали гнёте?
Работаем с A240, A400, A500C, B500B и др. Диаметры ориентировочно Ø6–32 мм; доступность конкретного диаметра подтверждаем по загрузке оборудования.
Какие допуски обеспечиваются на гибе и длине?
По углу до ±1° на серийных партиях, по длине заготовки ±3 мм, по радиусу — в пределах проектных требований. Фиксируем допуски в КП перед запуском.
Минимальный радиус гиба и ограничения?
- Радиус зависит от класса стали и диаметра: ориентир 3d–8d (d — диаметр стержня); уточняем по проекту.
- При отрицательных температурах применяем подогрев/переход на альтернативный маршрут по согласованию.
Есть ли минимальный заказ?
Минимальная сумма по техпроцессу зависит от партии и сменности. Уточняем в КП после проверки ведомости гибов и сроков.
Можно из материала заказчика?
Да. Принимаем арматуру с документами; остатки вернём или упакуем. По запросу поставим материал со склада/через ТК («здесь вставить ссылку»).
Маркировка и упаковка изделий?
- Маркируем позиции по ведомости; формируем пачки/жгуты, поддоны 1200×800, стяжка/стрейч, при необходимости обрешётка.
- Прикладываем ведомость упаковки для быстрого приёмки на площадке.
Сроки запуска и готовности?
При подтверждении до 12:00 возможен запуск в этот же день; типовые партии хомутов и П/Г‑элементов — 1–3 дня. Ускорение и ночные смены по согласованию.
Доставка и самовывоз?
По Санкт‑Петербургу доставляем своим транспортом по слотам; по ЛО и регионам — любая ТК с трекингом («здесь вставить ссылку»). Самовывоз — адрес цеха «здесь вставить ссылку».
Сколько стоит гибка арматуры?
Цена зависит от диаметра, класса стали, числа гибов и объёма партии; для крупных диаметров действуют коэффициенты. Рассчитываем по прайсу и подтверждаем в КП.
Гарантии и риски гибки арматуры — как мы их снимаем
Фиксируем допуски по углам, длинам плеч и радиусам в КП; по запросу выполняем тест‑гиб и подтверждаем качество протоколом ОТК. Работаем по DXF/DWG/PDF (мм) и ведомости гибов с прозрачной ответственностью.
Ключевые риски
- Неповторяемость геометрии: разброс углов и длин плеч на партии.
- Микротрещины и надрывы в зоне гиба, потеря прочности на изгиб.
- Несоблюдение радиуса, пружинение, овальность/сплющивание сечения.
- Ошибки маркировки и путаница позиций при комплектации.
- Срыв сроков при задержке материала или высокой загрузке.
Как предотвращаем
- Тест‑гиб и шаблоны: контроль угла и плеч по кондукторам; фиксация допусков перед серией.
- Карта контроля/ОТК с фото и замерами по углам, плечам и радиусам; протокол прилагаем к партии.
- Верный процесс: подбор диаметра матрицы/пальцев под d и класс стали; холодная гибка, компенсация пружинения, защита рифления.
- Стабильная геометрия: деликатные подгибы, распределение операций, упоры без вмятин, маркировка каждой позиции.
- Управление сроками: бронь окон, приоритет/ночные смены; буфер на упаковку и ОТК закладываем в КП.
Условия гарантии и действия при браке
- Гарантируем: соответствие углам, длинам плеч и радиусам в согласованных допусках; отсутствие надрывов и критических дефектов в зоне гиба.
- Документы: КП с допусками и маршрутом, протокол ОТК в составе партии, маркировка мест и ведомость упаковки.
- Рекламация: в течение 5 рабочих дней — фото/замеры, номер партии, акт приёмки. Решение: переделка бесплатно (приоритет, обычно 2–3 дня) или возврат стоимости работ по согласованию.
- Что важно от клиента: ведомость гибов и DXF/DWG/PDF (мм), указание классов стали и диаметров, радиусы и направления гиба, требования по маркировке/упаковке.
Гибка арматуры: как выбрать технологию под задачу
Цель — получить арматурные элементы, которые точно соответствуют ведомости гибов и проектной геометрии и не требуют лишней доработки на площадке. Ниже собраны практические ориентиры по выбору процессов, подготовке документов и контролю качества для заказов в Санкт‑Петербурге.
Методы и где они сильны
- Автомат для хомутов — высокая повторяемость и скорость при сериях. Подходит для диаметров до средних, когда требуется стабильный шаг и точные углы на сотнях однотипных позиций.
- Ручной или полуавтоматический гибочный стол — универсальный вариант для единичных и небольших партий с вариативной геометрией, когда важна оперативность переналадки и кастомные радиусы.
- Спирале‑ и кольцегиб — формирование колец, спиралей и крупных радиусов. Используется для опалубочных и монолитных задач, где требуется равномерная намотка без сплющивания сечения.
- Шаблоны и кондуктора — применяются поверх базового оборудования, обеспечивают стабильность длины плеч, контроль угла и повторяемость партии на сложных контурах.
- Термический подогрев — применяется только по согласованию для больших диаметров и высоких классов, когда необходим увеличенный фактический радиус и исключение микротрещин.
Классы стали и ориентиры по диаметрам
- A240, A400 — стандартные решения для жилищного и гражданского строительства. Рабочий диапазон диаметров ориентировочно от шестнадцати до двадцати миллиметров с типовыми радиусами три диаметра и более.
- A500C — повышенная прочность и пластичность, широкая номенклатура хомутов, П‑ и Г‑элементов, анкеров с крюком. Диаметры от шести до двадцати пяти миллиметров.
- B500B, A600 — тяжелые диаметры и каркасы повышенной жесткости. Требуют подбора матриц и пальцев, контроль пружинения и увеличенные радиусы согласно проекту.
- Минимальные радиусы — ориентир от трех до восьми диаметров стержня в зависимости от класса стали и назначения элемента; уточняем по проектным требованиям и нормативам.
Точность и качество (ориентиры)
- По углу — до одного градуса на серийных партиях при работе по шаблонам и кондукторам.
- По длине плеч — плюс‑минус три миллиметра при корректной подаче и настройке упоров.
- По радиусу — в пределах проектного значения с учетом компенсации пружинения, без овальности и надрывов в зоне гиба.
- Поверхность — отсутствие складок, вмятин и критических рисок; маркировка каждой позиции по ведомости для быстрой приемки.
Подготовка чертежей и ведомости: как ускорить расчет и запуск
- Форматы файлов — DXF, DWG или PDF в миллиметрах. Для каждого изделия укажите класс стали, диаметр, углы, длины плеч, радиусы, направление гиба и количество.
- Ведомость гибов должна содержать код позиции, габариты заготовки, схему линий гиба и пометки «лицевая сторона» и «изнанка», если это важно для проекта.
- Для каркасов приложите схему сборки и маркировку элементов. По необходимости согласуем допуски, правила упаковки и требования к маркировке на бирках.
- Если узел чувствителен к защитному слою бетона, укажите допустимые отклонения по длинам плеч и радиусам, чтобы зафиксировать их в коммерческом предложении.
Сроки и организация работ
- Расчет выполняем в день обращения по предоставленной ведомости и чертежам, с фиксацией допусков и технологии в коммерческом предложении.
- Запуск планируем по очереди заказов, учитываем срочность и возможность работы в вечерних и ночных сменах. Для серий заранее бронируем производственные окна.
- Пробный гиб делаем по запросу: согласуем угол, длины плеч и радиус на образце, после чего выпускаем всю партию с теми же настройками.