Несущие рамы и колонны
Резка двутавровых балок для колонн, ригелей и рам каркаса зданий с выдержанными длинами, прямыми и косыми резами, фасками под стыковую сварку и маркировкой элементов по позициям рабочих чертежей.
Санкт-Петербург. Резка двутавровых балок по ГОСТ 8239-89 и ТУ. Угловые и торцевые резы. Расчёт в тот же день. Фикс-смета за 3 часа.
Расчёт в тот же день. КП — в Email / WhatsApp / Telegram.
Промышленная резка двутавровых балок по DXF, DWG и 3D моделям в Санкт-Петербурге и Ленинградской области с точными длинами, фасками под сварку, фигурными вырезами полок и стенки, отверстиями и маркировкой для ускоренного монтажа на объекте.
Резка двутавровых балок для колонн, ригелей и рам каркаса зданий с выдержанными длинами, прямыми и косыми резами, фасками под стыковую сварку и маркировкой элементов по позициям рабочих чертежей.
Заготовки двутавров под межэтажные перекрытия, прогоны и несущие балки кровли с фигурными торцами, вырезами полок под опорные листы и точным расположением зон опирания по схемам КМ и КМД.
Резка элементов ферм и составных балок с точными углами примыканий, выборками полок и стенки под фасонки, накладки и стыковочные элементы для быстрой сборки укрупненных узлов.
Фигурные вырезы в полках и стенке двутавра под опорные плиты, ребра жесткости, анкера, лестничные и сервисные площадки с соблюдением размеров и подготовки под сварные и болтовые соединения.
Доборные элементы, усиливающие накладки и вставки из двутавровых профилей с привязкой к фактической геометрии объекта, подготовкой стыков под сварку и минимизацией подрезки на монтаже.
Комплекты двутавровых балок для типовых проектов и долгосрочных контрактов с повторяемой точностью, трассировкой позиций, быстрым пересчетом при изменении КМД и стабильной логистикой поставок.
Укажите тип и размер двутавра (по ГОСТ, EN или ТУ), марку стали, требуемые длины и типы резов (прямой, косой, фигурный), наличие фасок, выборок полок и стенки, отверстий и пазов, объем партии, допуски по длине и геометрии, требования к маркировке, упаковке и доставке. Приложите чертежи или модели (DXF, DWG, STEP, PDF, 3D).
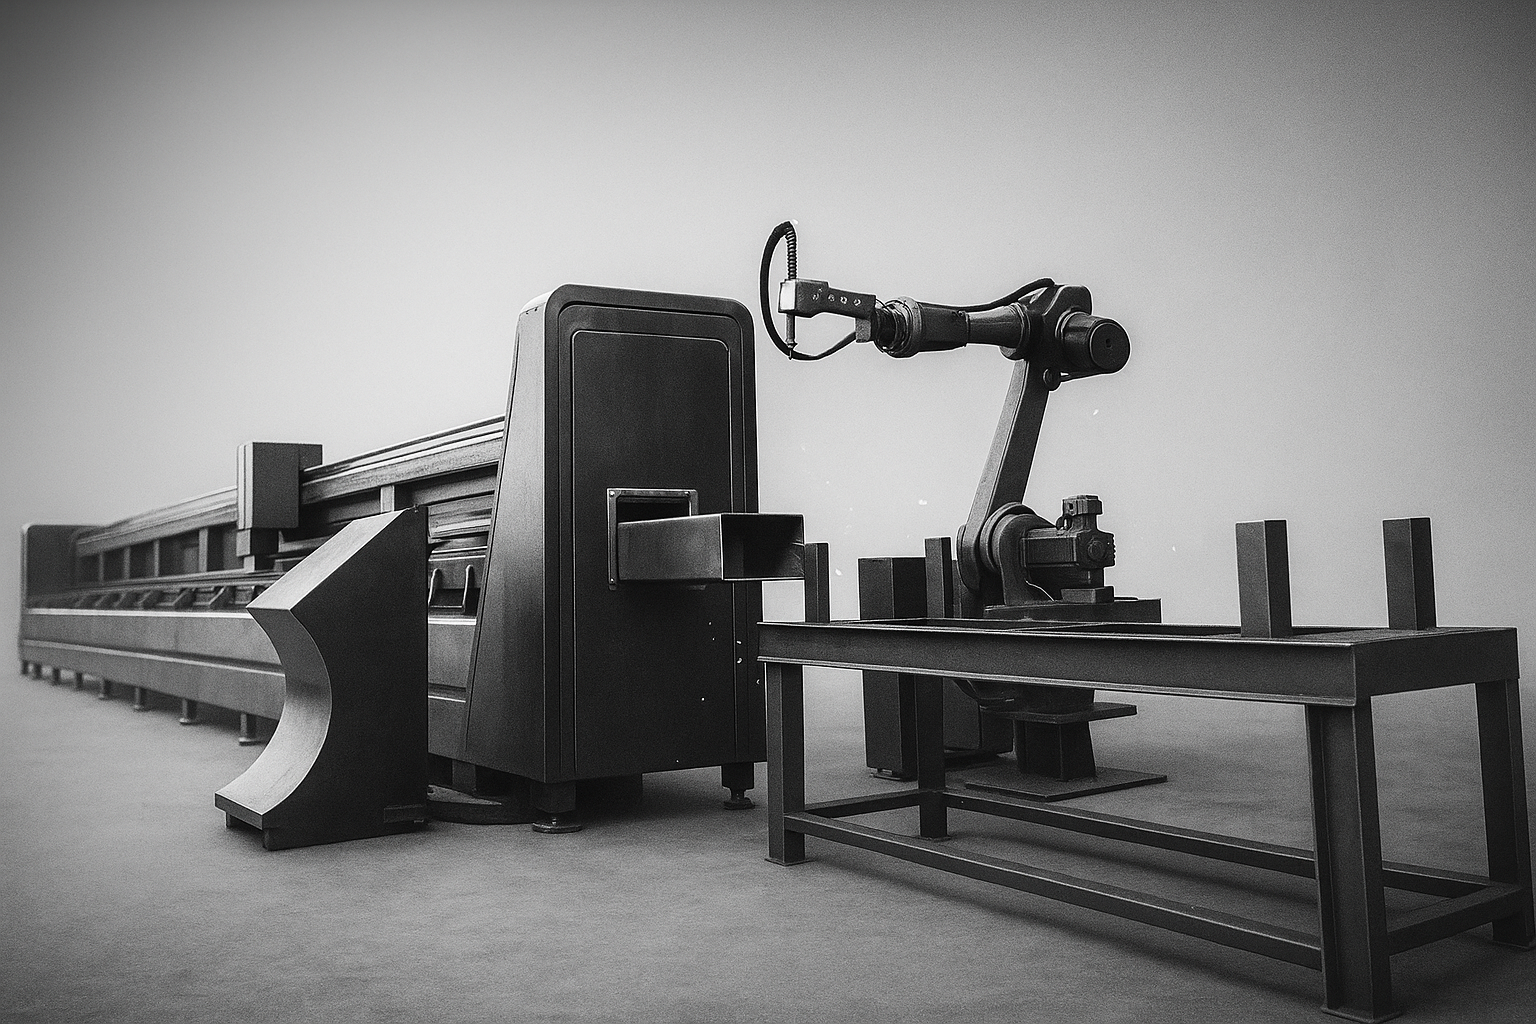
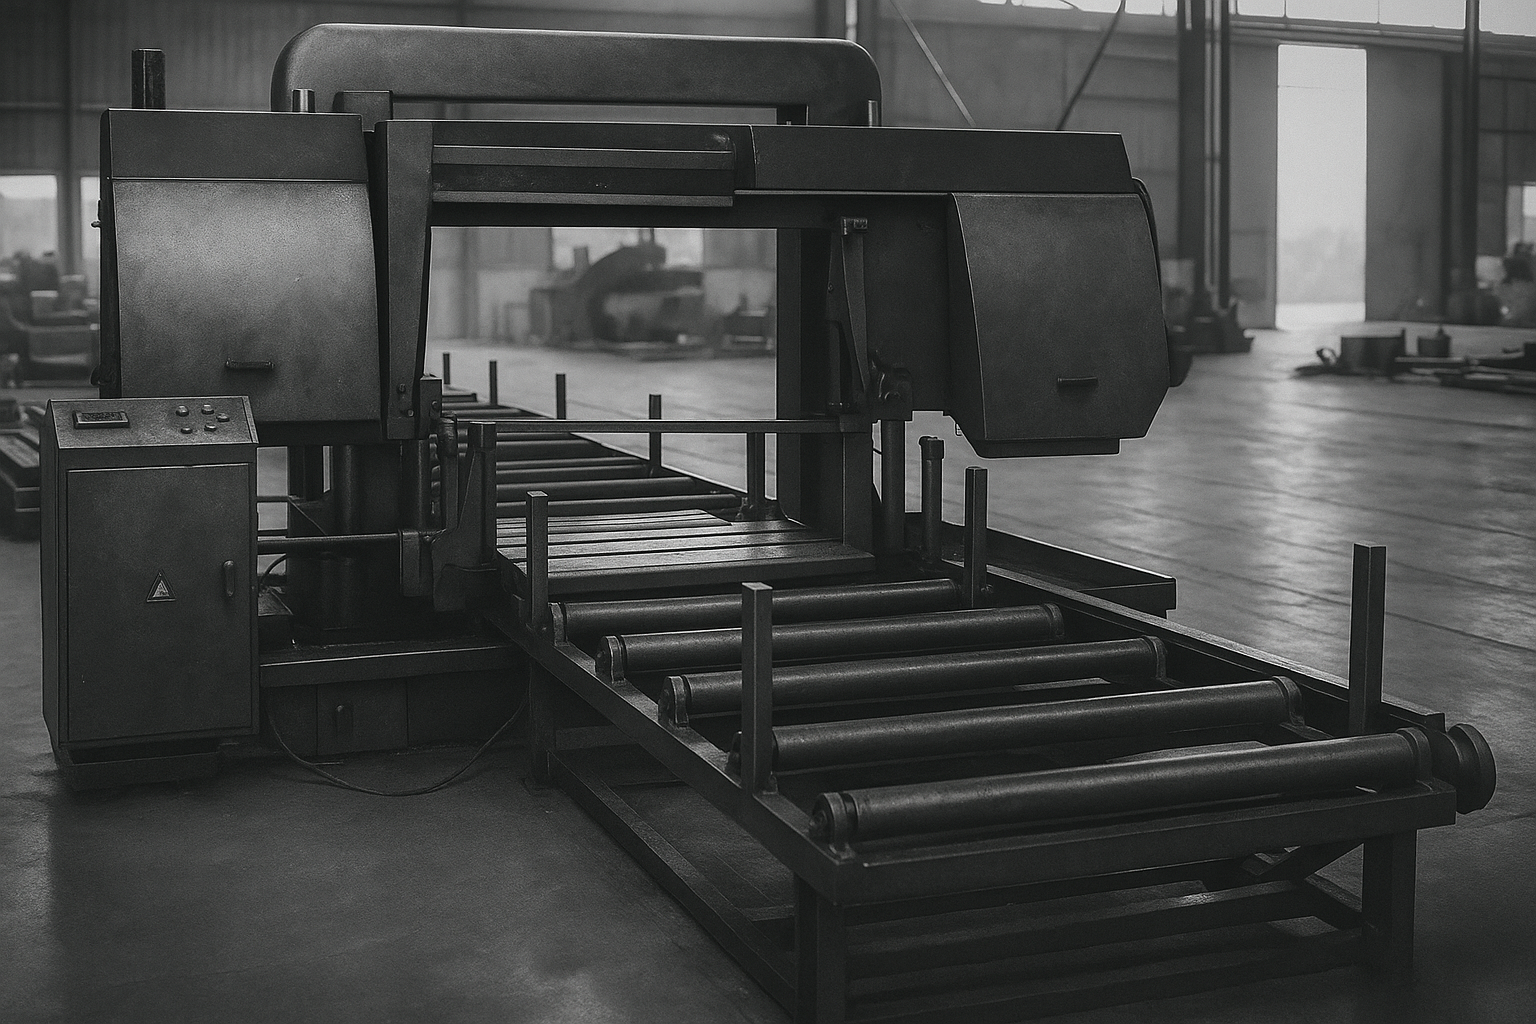
Используем механизированные и роботизированные комплексы для прецизионной резки горячекатаных и сварных двутавровых балок под строительные и промышленные металлоконструкции.
| Тип комплекса | Модель/бренд (пример) | Диапазон балок (h × b) | Толщина стенки / полок | Макс. длина балки | Точность / допуски | Основные задачи при резке двутавров |
|---|---|---|---|---|---|---|
| Роботизированный 3D-плазменный центр для балок | HGG / Voortman / аналогичный класс | от 150×75 до 1000×400 мм | 6–50 мм | до 18000 мм | около ±1,0–1,5 мм по контуру | Фасонные вырезы под примыкание ригелей и колонн, седла, косынки, разделка кромок под сварку, подготовка сложных узлов без длительной ручной подгонки. |
| Автоматическая ленточнопильная линия для балок | Behringer / Kasto / Kaltenbach | от 100×55 до 1000×500 мм | 5–80 мм | до 24000 мм | около ±0,8–1,0 мм по длине | Прямые и наклонные резы под заданный угол, серийная нарезка по спецификации, стабильные размеры для монтажных стыков и закладных элементов. |
| Сверлильно-пильный комплекс (beam-line) | Ficep / Voortman / Peddinghaus | от 200×100 до 800×300 мм | 6–40 мм | до 18000 мм | в допусках, заданных проектом | Комбинированная обработка: резка, сверление отверстий под болты, зенковка, маркировка, формирование готовых элементов для серийных металлоконструкций. |
| Портальная термическая установка для тяжелых балок | Промышленный портал с поворотной головкой | до 1200×500 мм, включая сварные балки | 10–80 мм | до 24000 мм | по согласованным нормам проекта | Резка габаритных и усиленных двутавров, сложные углы, выборка участков, подготовка единичных ответственных элементов каркаса. |
Выполняем высокоточную резку двутавровых балок для несущих каркасов, колонн, пролетных строений, подкрановых путей и промышленного монтажа.
| Материал / тип балки | Лазер, толщина полки / стенки, мм | Плазма, толщина полки / стенки, мм | Гидроабразив, толщина полки / стенки, мм | Газокислород, толщина полки / стенки, мм | Примечание (высоты и операции) |
|---|---|---|---|---|---|
| Горячекатаные балки Ст3 (ГОСТ 8239, ГОСТ Р 57837) | 6–20 | 8–40 | 8–80 | 10–80 | Типовые высоты 10Б1–60Б2. Прямой и косой рез, фаски по полкам и стенке, выборки под опирание и стыковку. |
| Балки из стали 09Г2С и низколегированные для ответственных конструкций | 8–25 | 10–50 | 10–80 | 12–80 | Высоты 20Б1–70Б2 и аналоги. Подготовка фасок под автоматическую сварку, фигурные вырезы под фасонки, ребра, опорные столики. |
| Широкополочные и колонные балки (HE, IPE, аналоги) | 6–20 | 8–40 | 8–80 | 10–80 | Используются в каркасах и колоннах. Точный рез по высоте и углу, седловидные и ступенчатые выборки под стальные узлы. |
| Сварные двутавровые балки из листового проката | 6–25 | 10–50 | 10–100 | 12–100 | Изготавливаем и дорабатываем по проекту: раскрой полок и стенок, фаски, отверстия, вырезы под стыки и крепеж. |
| Нержавеющие двутавры и коррозионностойкие стали | 4–16 | 6–25 | 6–60 | — | Балки для пищевой, химической и архитектурной отраслей. Чистый рез без перегрева, аккуратные фаски и отверстия. |
| Балки с огнезащитной, лакокрасочной и цинковой защитой | по согласованию | 8–30 | 8–60 | 10–60 | Режимы подбираем с учетом покрытия, зону реза готовим под восстановление защиты. Подтверждаем технологию по проекту. |
Выполняем высокоточную резку двутавровых балок для каркасов зданий, подстропильных ферм, мостовых конструкций, ригелей и колонн. Соблюдаем требования ГОСТ и проектной документации, контролируем длину, перпендикулярность реза, геометрию полок и стенки, качество кромок и подготовку под сварку или болтовые соединения, фиксируем параметры в документах по партии.
Кейс-галерея резки двутавровой балки в СПб: марки стали, номера профиля, длины, углы, технологии. Смету и сроки подтверждаем после проверки чертежей.
Приложите DXF/DWG или PDF — ответим сегодня; смета и сроки — после проверки чертежа.
От заявки и чертежа — до резки, контроля геометрии и отгрузки. Срочные заказы — по согласованию.
DXF/DWG/PDF; типоразмер (например, 10Б1, 20Ш1), длина, марка стали (С235, С255, С345 и др.), количество, длина реза, угол реза, требования к кромке, заусенцам, шероховатости.
Смета по шт/т; расчёт расхода материала; выбор технологии (лазер, плазма, газ, ленточная пила); учёт припуска на рез. При необходимости — пробный рез.
Счёт и запуск. Балки заказчика — принимаем по накладной; наш материал — поставка с сертификатами соответствия.
Резка по программе: настройка станка, контроль угла, перпендикулярности среза, шероховатости, заусенцев; межоперационный контроль и финальный ОТК.
Паллетирование или упаковка в связки, маркировка по спецификации; доставка по СПб/ЛО или самовывоз.
Расчёт в тот же день • фикс‑смета за 3 часа
Работаем по согласованному SLA. Сроки запуска и отгрузки зависят от номера профиля, длины заготовки, марки стали, сложности реза и загрузки производства. Смету и сроки подтверждаем после анализа чертежа или спецификации.
Вышлите чертёж или спецификацию и желаемую дату получения — подберём оптимальную технологию и предложим ближайшее производственное окно.
Прайс для расчёта работ по чертежам. Итоговая смета подтверждается в КП по запросу.
| Лазерная резка | до 3 мм | 3–6 мм | 6–10 мм | свыше 10 мм |
|---|---|---|---|---|
| ₽/м | 48 | 74 | 100 | 150 |
| Плазменная резка | 3–5 мм | 5–8 мм | 8–12 мм | 12–20 мм | 20–30 мм | 30–40 мм |
|---|---|---|---|---|---|---|
| ₽/м | 40 | 62 | 85 | 112 | 145 | 180 |
| Гидроабразивная резка | до 5 мм | 5–10 мм | 10–20 мм | 20–30 мм |
|---|---|---|---|---|
| ₽/м | 125 | 190 | 265 | 345 |
| Газокислородная резка | 10–15 мм | 15–20 мм | 20–30 мм | 30–40 мм | 40–50 мм |
|---|---|---|---|---|---|
| ₽/м | 35 | 48 | 65 | 88 | 110 |
| Доп. операции | Лазер — отверстие, ₽/шт | Гидро — отверстие, ₽/шт |
|---|---|---|
| Ø до 100 мм | 15 | 370 |
| Ø 100–250 мм | 28 | 630 |
Ответы на ключевые вопросы для подрядчиков, проектировщиков и производственных компаний, которым нужна точная резка двутавровых балок под металлоконструкции, колонны, фермы и несущие элементы.
Режем горячекатаные и сварные двутавровые балки по ГОСТ и EN: нормальные, широкополочные, колонные и специальные серии. Ориентируемся на типовые размеры от IPE, IPB, Ш, К до крупных балок для несущих рам и колонн. Предельные сечения и длины согласуем под конкретный проект с учетом возможностей оборудования и грузоподъемности.
Для точного расчета пришлите чертежи в DXF, DWG или PDF и таблицу спецификации: марка стали, профиль балки и серия, высота, ширина полок, толщина стенки и полок, исходная длина, требуемые длины отрезков, углы реза, наличие фасок, выборок, косынок и монтажных элементов, объем партии и планируемые сроки. Это позволяет сразу сформировать рабочее коммерческое предложение.
Для резки двутавровых балок действует минимальная стоимость партии с учетом переналадки, разметки и погрузочно-разгрузочных операций. Как правило, ориентируемся от 10 000 рублей. Крупные серии, проекты КМ и КМД, а также регулярные поставки рассчитываем по отдельным ставкам с оптимизацией стоимости реза на тонну и на метр.
Для двутавровых балок выдерживаем согласованные допуски по длине и перпендикулярности реза, учитывая высоту профиля и массу элемента. Ориентировочные значения по длине составляют от ±1 до ±3 миллиметров, точные параметры фиксируем в коммерческом предложении и технологической карте под ваш объект.
Да, реализуем прямые и угловые резы под проектные узлы, фаски под стыковую сварку, выборки полок, прорези под опирание, посадочные места под пластины, балки и связи. Возможность сложной геометрии зависит от типоразмера двутавра, толщин и конфигурации узла, окончательно подтверждается по чертежам КМ и КМД.
Работаем как с балкой заказчика, так и с металлом от наших партнеров. При давальческой схеме согласуем порядок приемки, документов, маркировки и хранения. Остатки двутавров маркируем и отдаем вместе с готовыми элементами или оставляем под следующую стадию изготовления по договоренности.
До запуска уточняем, критичны ли для проекта прогибы, перекосы полок и отклонения стенки. При необходимости закладываем технологический запас по длине, используем контрольные разметки и корректируем схему установки, чтобы обеспечить точность опорных и стыковочных узлов на монтаже.
При наличии спецификации и чертежей предварительный расчет по резке двутавровых балок выполняем в день обращения в рабочее время. После согласования цены, перечня позиций и графика поставки резервируем производственный слот и запускаем заказ без лишних задержек.
Готовые элементы двутавров комплектуем по узлам и осям, наносим позиционные номера в соответствии с вашими схемами, формируем пакеты для ускорения монтажа на объекте. По Санкт-Петербургу возможна доставка нашим транспортом по согласованным временным слотам, в Ленинградскую область и другие регионы отгружаем через проверенные транспортные компании.
Цена формируется из типоразмера и марки стали двутавра, толщин стенки и полок, количества и сложности резов, наличия фасок и фигурных выборок, объема партии, требований к точности, маркировке и логистике. Используем прозрачный расчет по операциям и погонному метру, смету готовим по вашей спецификации и проектной документации.
Фиксируем в коммерческом предложении допуски по длине, перпендикулярности реза, сохранению геометрии полок и стенки, форме разделки кромки и расположению технологических вырезов.
Двутавровая балка несет основные нагрузки каркаса здания, эстакады, пролетных строений и технологических площадок. Неправильная резка приводит к потере геометрии, сложностям при монтаже и перерасходу металла. Этот блок показывает, как организовать промышленную резку двутавров так, чтобы получить готовые элементы под сварку и болтовые соединения без доработки на объекте.